沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
15128769799
欢迎来到沧州铭添管道有限公司!
×15128769799

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
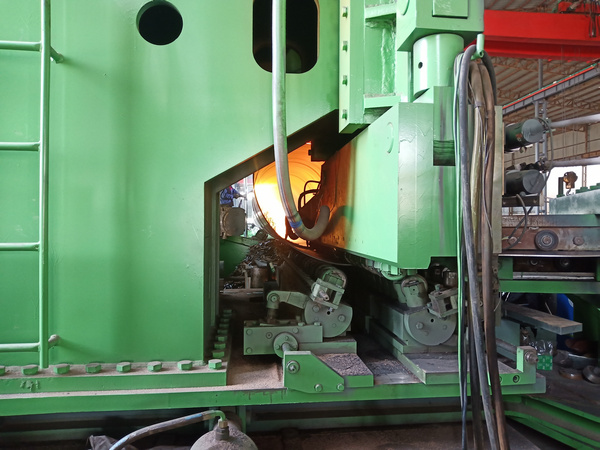
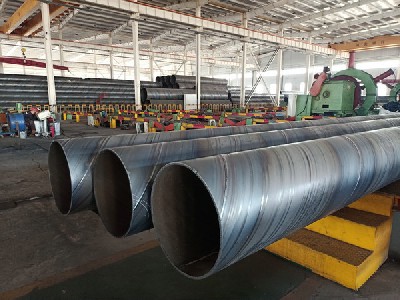
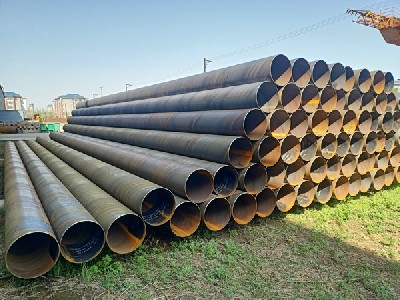
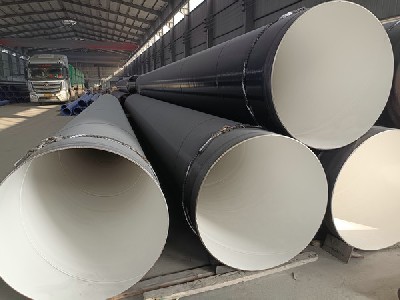
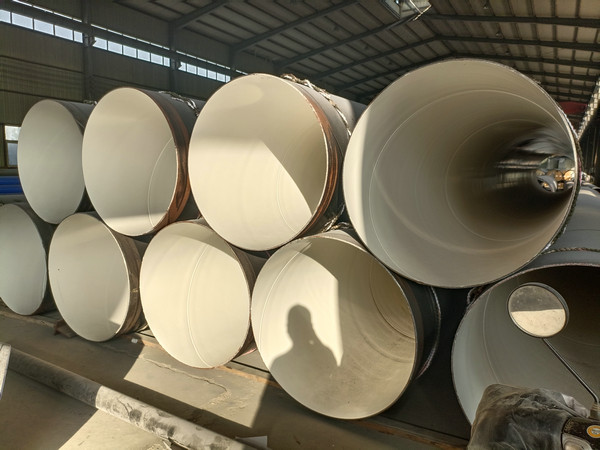
15128769799AWWA-C213-22熔结环氧树脂涂层钢管生产工艺:一、总则:环氧应在喷砂清理后尽快施工,且在发生任何锈蚀或污染之前。喷砂清理与施工之间的时间不应超过8小时,除非购买方另有批准。二、施工:1、预热:在施工环氧之前,管子应预热至300°F至500°F(149°C至260°C)之间的温度。预热温度应符合环氧制造商的建议。表面可通过任何不污染待涂层表面的可控方式加热。应注意确保待涂层或衬里的制品能承受所需的预热而不损坏。预热期间钢材发蓝是不可接受的。如果发生发蓝且制品未加热超过525°F(274°C)的最高允许温度,应将制品冷却至环境温度并按照第4.4节重新清理。2、管端:当管段通过现场焊接连接时,环氧应按购买方的规定预留。此要求适用于管子的内外表面。预留区、坡口或钝边上的环氧材料是不可接受的。当使用橡胶密封圈接头或机械连接时,除非购买方另有规定,环氧应延伸至管子端部。3、厚度:环氧粉末应以不小于12密耳(305微米)的均匀固化膜厚度施工于预热管子的外表面或内表面,包括焊缝。最大厚度不应超过制造商的建议。对于困难的安装条件,可能需要按购买方的规定增加额外的材料层或厚度,例如但不限于耐磨外涂层、岩石防护层、水泥砂浆外涂层、特殊制备的回填土或其他方法或材料。4、冷却:环氧按照环氧制造商的时间/温度要求固化后,可用空气或水喷雾冷却至200°F(93°C)以下的温度,以便于检验和修补的处理。5、固化:如果购买方要求试验以验证固化,可执行购买方和施工方商定的方法,如差示扫描量热法(DSC)或弯曲性试验。6、检验:施工作业完成后,应对环氧进行目视检查,查看是否有气泡、鼓泡、空隙或其他不连续。当购买方要求时,涂层或衬里还应按照第5.5.2节进行电气针孔检测。制品冷却至200°F(93°C)或以下后可开始检验和修补。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1042 次。
当前页面链接:http://wapipe.com/industry/4725.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:15128769799
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:15128769799 冀ICP备2021012226号-1
扫码添加微信好友