沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
15128769799
欢迎来到沧州铭添管道有限公司!
×15128769799

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
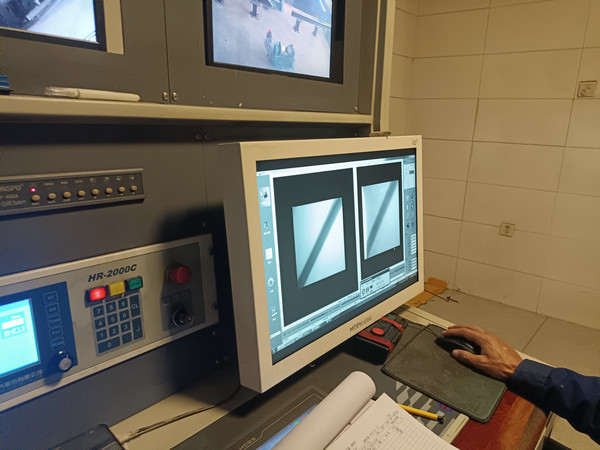
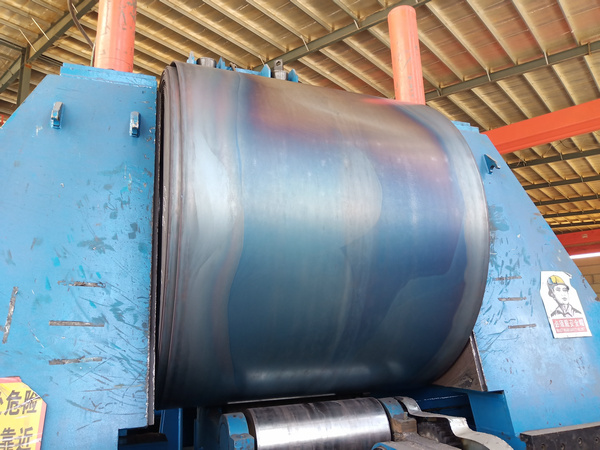
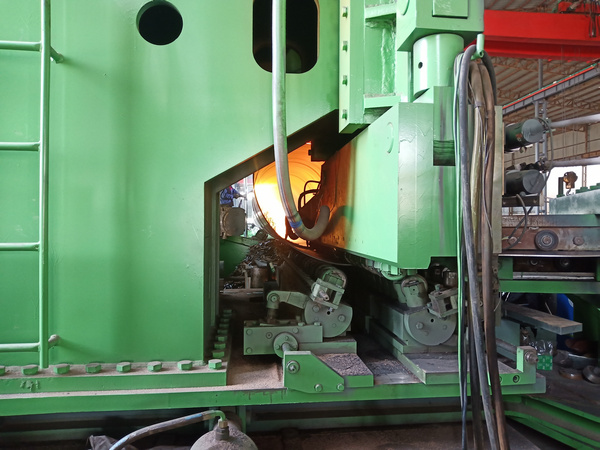
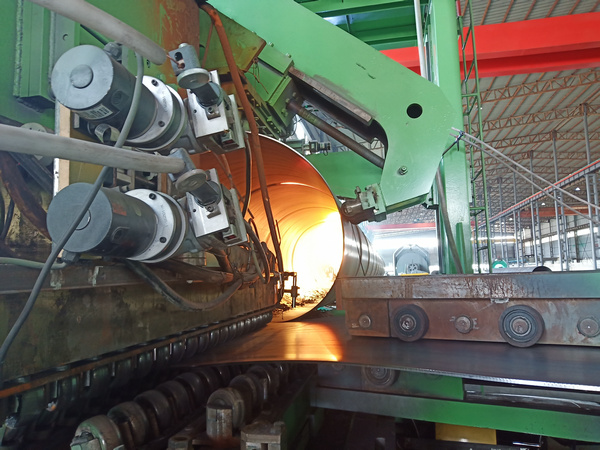
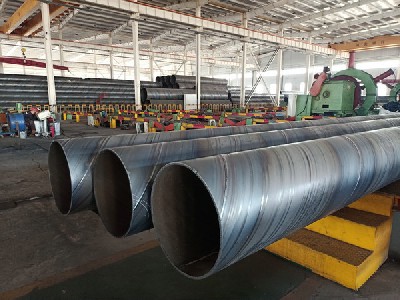
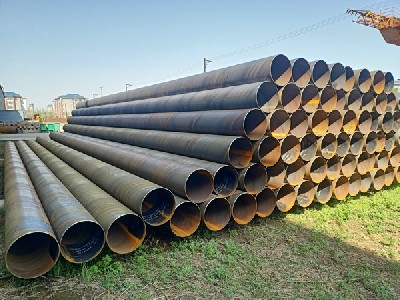
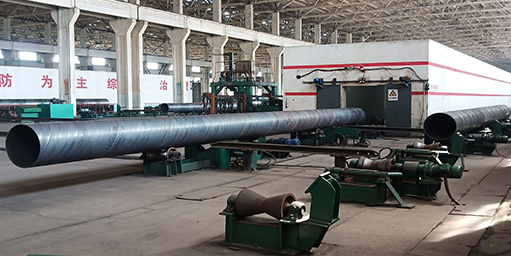
15128769799SY/T5037-2023螺旋缝焊接钢管检验规则:一、表面和尺寸检验:应逐根检查钢管表面质量,每工作班开始及每10根至少应随机抽取一根钢管进行尺寸及外形测量。如发现任一根钢管尺寸或外形超过允许偏差,则应对该钢管前和后的所有钢管顺序进行检验,直至连续3根钢管尺寸和外形在允许偏差范围内。二、母材化学成分:1、每一熔炼炉的钢管或钢带/板应抽取一个试样进行化学分析。2、如果代表一个熔炼炉的钢管或钢带/板的试验结果不合格,应从该熔炼炉未检验的钢管或钢带板中抽取两个试验进行复验;如果复验试验结果合格,则除初验不合格的钢管或钢带/板外,该熔炼炉钢管或钢带/板可判合格;如果复验试验中有一个或两个试验结果不合格,则应对该熔炼炉未检验的钢管或钢带/板逐个进行试验。三、拉伸试验:1、管体拉伸试验的取样数量和位置应符合GB/T9711的相关规定。2、焊接接头拉伸试验应从同一制造工艺、同一钢级、同一规格不多于所列数量的钢管中,抽一根钢管取一个试样进行拉伸试验。3、如果代表一批钢管的拉伸试验结果不合格,可从同批钢管中另抽取两根钢管,每根钢管各取一个试样进行复验;如果复验结果均合格,则除初始取样不合格的钢管外,该批钢管可判合格;如果复验试样中有一个试样或两个试样试验结果不合格,应对该批未检验的钢管逐根取样试验。四、冲击试验:冲击试验批次应符合合同要求。五、导向弯曲试验:1、导向弯曲试验批定义为同一制造工艺、同一钢级、同一规格的钢管组成,试验批数量及频次应符合要求,每试验批一次。2、如果试样不符合规定要求,制造商可选择在同一试验批加取的两根钢管上截取试样进行复验。如果这些试样符合规定要求,除初始选取的样管外,该试验批的所有钢管应为可接收的。如果任一复 验试样不符合规定要求,制造商可选择对该试验批剩余钢管逐根取样进行试验。对于任一不合格管,制造商也可采用在同端返切并加取两倍试样的方法进行复验。如果加取试样均符合原试验要求,则接收该根钢管,不应再次返切和复验。六、焊接接头酸蚀检查:首次生产及钢管生产工艺参数调整时,应连续在2根钢管上各取一个试样做酸蚀检查。如果第2根钢管检查结果不合格,则以后的钢管应逐根取样进行检验,直到合格为止。七、无损检测:每工作班开始生产及钢管生产工艺参数调整时,应对首根钢管的埋弧焊缝全长和管端进行无损检测,正常生产时至少每10根钢管中抽2根钢管对埋弧焊缝全长和管端进行无损检测。钢带对头焊缝、管管对接焊缝和补焊焊缝应进行焊缝全长无损检测。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1144 次。
当前页面链接:http://wapipe.com/baike/4716.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:15128769799
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:15128769799 冀ICP备2021012226号-1
扫码添加微信好友