沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
15128769799
欢迎来到沧州铭添管道有限公司!
×15128769799

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
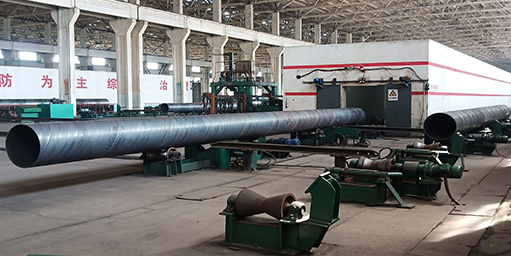
15128769799美标API-5L管线钢管标准中的术语和定义-3:1、管体:对于无缝管,指整根钢管;对于焊管,指不包括焊缝和热影响区的整根钢管。2、钢管等级:表明钢管强度水平的名称。注:同一等级的钢管可能具有不同的化学成分和/或不同的热处理状态。3、制管厂:运营制管设施的厂厂、公司或集团公司。4、加工厂:对制管厂生产的钢管进行热处理加工的工厂、公司或社团。5、产品分析:钢管、钢板或钢带(卷)的化学分析。6、购方:负责确定产品订货要求且为所购产品付款的一方。7、淬火加回火:由淬火硬化和随后进行的回火组成的热处理工艺。8、试块:为制取一个或多个试样,从待检验产品上截取的足够数量的材料。9、埋弧焊管:采用埋弧焊接工艺制造的带有一条或两条直焊缝,或一条螺旋焊缝的钢管。10、螺旋缝埋弧焊(SAWH)管:采用埋弧焊接工艺制造的带有一条螺旋焊缝的钢管。11、直缝埋弧焊(SAWL)管:采用埋弧焊接工艺制造的带有一条或两条直焊缝的钢管。12、埋弧焊(SAW)缝:采用埋弧焊接工艺焊成的直焊缝或螺旋焊缝。13、无缝(SMLS)管:采用热成型工艺制造的不带焊缝的钢管,在热成型后,可以进行冷定径或冷精整,以获得需要的外形、尺寸及性能。14、服役条件:由购方在订货合同中规定的钢管使用条件。注:在本规范中,术语“酸性服役”和“海上服役”指服役条件。15、焊条电弧焊(SMAW):利用包覆金属电极与工件之间的电弧热加热电极和工件,使金属融熔结合的焊接工艺,电极包覆物的分解物为电弧和融熔金属提供保护。注:不需加压,分解物来自金属电极。16、埋弧焊SAW:通过一个或数个裸金属自耗电极与工件之间的一个或数个电弧,对电极与工件加热而产生金属熔融结合的焊接工艺。由一层粒状焊剂为电弧和熔融金属提供保护。注:不需加压,且填充金属部分或全部从电极获得。17、定位焊缝:在最终焊接前,用来保持对接边缘对齐的间断或连续的焊缝。18、试样:具有规定尺寸的试块的一部分,经机加工或非机加工方法,使其满足试验所要求的条件。19、试验批:采用同一熔炼炉,在相同钢管制造条件下,通过相同制管工艺,所用钢带(卷)/钢板采用相同热轧工艺(适用于焊管),制成的相同规定外径和规定壁厚的规定数量的钢管。20、热机械成型:处理无法达到或重现的某些性能。形变后进行冷却,有可能会增加冷却速率,进行或不进行包括 自回火的回火处理。注:随后温度高于580℃(1075°F) 的加热会降低钢管强度值。21、热机械轧制:钢管的交货状态来源于热机械轧制的钢带(卷)或钢板,在此过程中最终变形在一定的温度范围内进行,使材料具有单独采用热处理无法获得或重现的某些性能,形变后进行冷却,有可能会增加冷却速率,进行或不进行包括自回火的回火处理。22、咬边:焊缝金属在邻近焊趾的母材上形成的凹槽和未充满。
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1047 次。
当前页面链接:http://wapipe.com/company/4730.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:15128769799
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:15128769799 冀ICP备2021012226号-1
扫码添加微信好友