沧州铭添管道有限公司
诚信经营
价格合理
可按需求定制
全国咨询热线
15128769799
欢迎来到沧州铭添管道有限公司!
×15128769799

通过微信扫一扫
获取螺旋管今天价格
客户服务热线
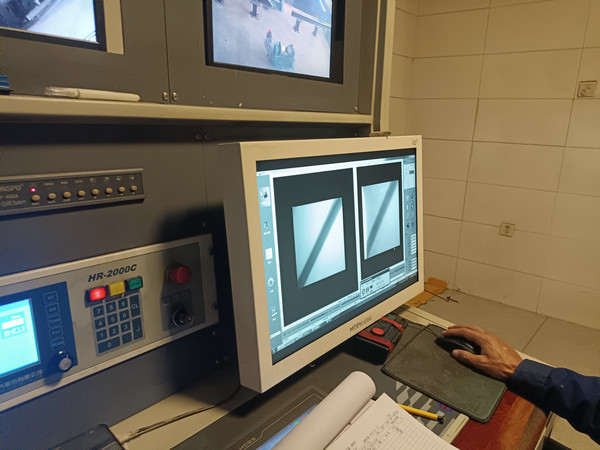
15128769799SY/T5037-2023螺旋埋弧焊钢管X射线检测:一、人员资质:1、进行X射线检测的人员,应按GB/T9445或相当标准进行相应培训、考核,并持有相应考核机构颁发的资格证书。2、未按评定过的方法从事X射线检测超过一年的检验人员,应按原方法重新认定。二、检测要求:1、应按GB/T40385或GB/T40791或相当标准的要求进行X射线检测。2、冷扩径钢管的焊缝X射线检测应在冷扩径之后进行。三、X射线检验设备:1、应采用X 射线实时成像技术对焊缝进行检测,检验灵敏度见表A.1。2、应对X射线动态检验过程中发现的可疑位置和钢管管端采用计算机抓图或对钢管管端进行射线拍片检测,抓图或拍片长度至少为200mm焊缝长度。抓图或拍片检测时焊缝上应放置像质计,检验灵敏度见表A.2。3、也可采用X射线数字成像技术对焊缝进行无损检测,但检测灵敏度不应低于A.3.1和A.3.2的要求。四、丝型像质计:1、如果使用ISO丝型像质计,则应为GB/T23901.1规定的W1FE、W6FE或W10FE,适用于各种焊缝厚度的丝型像质计基本线径见表A.1和表A.2。2、所采用的丝型像质计应横跨焊缝放置在代表完整余高的原焊缝上,且应包含两种基本线径,一种线径由包括完整焊缝余高的焊缝厚度确定,另一种线径由母材厚度确定。五、设备校准:1、在工作速度下(检验速度不大于4.5m/min)进行动态检验时,应使用像质计校验灵敏度和检测工艺的适用性,且每工作班至少应校验一次。注:当检验者在焊缝上能清晰看见使用的像质计基本金属丝时,即达到了合适的清晰度和灵敏度。2、用像质计对检验设备进行初次调整时,钢管可处于静止状态。
表A.1 X射线实时成像检测用ISO丝型像质计
| 焊缝厚度 mm | 基本线径 mm | FE金属丝系列 | 金属丝号码 |
| ≤8 | 0.32 | W10~W16或W6~W12 | 11 |
| >8~11 | 0.40 | W10~W16或W6~W12 | 10 |
| >11~14 | 0.50 | W6~W12 | 9 |
| >14~18 | 0.63 | W6~W12 | 8 |
| >18~25 | 0.80 | W6~W12或W1~W7 | 7 |
| >25~32 | 1.00 | W6~W12或W1~W7 | 6 |
| >32~41 | 1.25 | W1~W7 | 5 |
| / | / | / | / |
| 焊缝厚度是指规定壁厚与焊缝余高估计值之和。 | |||
表A.2 计算机静态抓图检测用ISO丝型像质计
| 焊缝厚度 mm | 基本线径 mm | FE金属丝系列 | 金属丝号码 |
| ≤8 | 0.16 | W10~W16 | 14 |
| >8~11 | 0.20 | W10~W16 | 13 |
| >11~14 | 0.25 | W 1 0 ~ W 1 6 或 W 6 ~ W 12 | 12 |
| >14~18 | 0.32 | W 1 0 ~ W 1 6 或 W 6 ~ W 1 2 | 11 |
| >18~25 | 0.40 | W 1 0 ~ W 1 6 或 W 6 ~ W 1 2 | 10 |
| >25~32 | 0.50 | W6~W12 | 9 |
| >32~41 | 0.63 | W6~W12 | 8 |
| >41~50 | 0.80 | W6~W12 | 7 |
| >50 | 1.00 | W6~W12 | 6 |
本文版权归 沧州铭添管道有限公司 所有;本文共被查阅 1093 次。
当前页面链接:http://wapipe.com/company/4714.html
未经授权,禁止任何站点镜像、采集、或复制本站内容,违者通过法律途径维权到底!
期待与您的合作,欢迎给我们留言或直接拨打:15128769799
留下您的信息,我们将第一时间和您取的联系!
版权所有:沧州铭添管道有限公司 Sitemap
24小时/热线:15128769799 冀ICP备2021012226号-1
扫码添加微信好友